


我们的不锈钢复合管护栏【高速开口栏网】价格公道合理视频现已上线,从细节到整体,从外观到性能,让您了解它的每一个方面。
以下是:重庆綦江不锈钢复合管护栏【高速开口栏网】价格公道合理的图文介绍
绿洲金属科技(重庆市綦江区分公司)吸取和引进国内的先进技术与先进设备,汇集了一大批长期从事 道路护栏、乡村栏杆、交通隔离栏、加厚栏杆、镀锌复合栏杆、立交栏杆研究、应用的工程技术人才,整合技术、人才优势。


在安装不锈钢复合管护栏时,市政桥梁防撞护栏如下其措施: 1,但跨越障碍物时当长度小于3m大于2米,直接焊接,超过5米穿越障碍物更长时,在围栏中间的流量应适当添加以建立一列。 2,被安装在道路两侧当时,有一个开口的道路围栏,不是必需的,而没有任何开口,以确保完全封闭;使用道路围栏根据具体情况而定角点。 3,通过涵:根据使用情况市政桥梁防撞护栏涵遇到异形市政桥梁防撞护栏网站将封闭涵洞厂,进出涵洞的底部,以避免饮用时,。 4,土地和道路阴沟之间的边界:设置在所述脊扇区和道路之间的沟渠路围栏,30厘米远离陆地线路,或外的土地的边界(100米堤斜率)97米。

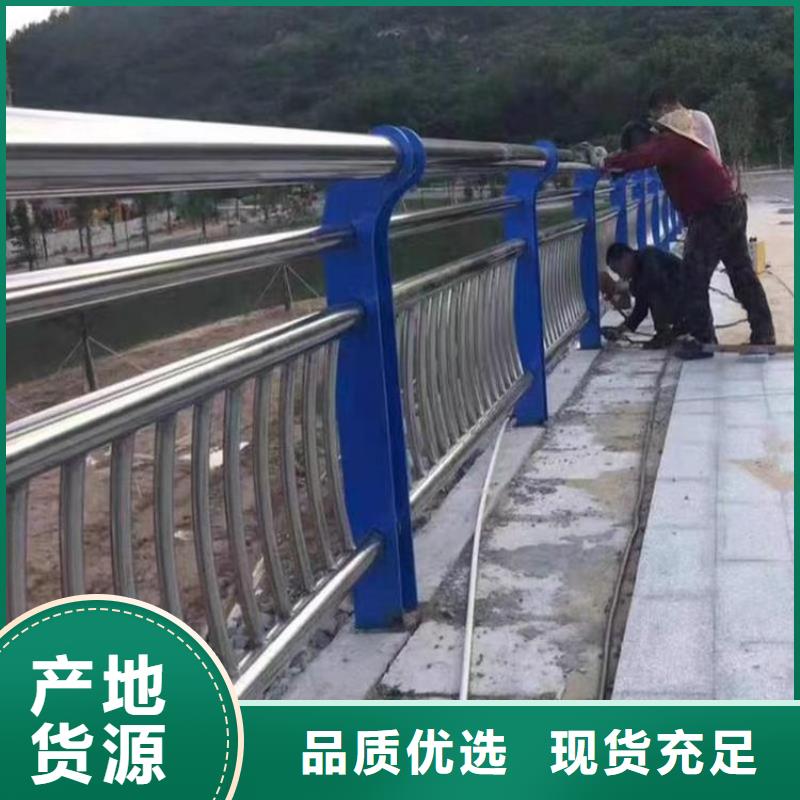

抛光是不锈钢复合管护栏制造加工很主要的一个步骤,是影响不锈钢护栏造型漂亮性的要素。不锈钢抛光,光洁度为NO.4的薄板加工时,经常需求再次抛光焊接区,以便与原来的表面光洁度相和谐,虽然除了仿制初始的抛光以外,要与机器抛光的表面相和谐实际上是不允许的。 护栏在抛光的时分更要留意细节,因为一个不锈钢护栏会有许多的焊接点,稍不留意就会让这 些细节影响到护栏的漂亮度。 1.假如初始的机器抛光纹痕平行于焊道,那么可以选用研磨的办法消理焊道,即先用硬的或软 的砂轮研磨,然后用手提式抛光机和粒度为NO.80~20(也许50)的抛光轮进行逐级抛光,抛光轮的移动方向应与焊道的走向共同,使其抛光线与初始的机器抛光面纹线平行。焊缝必须与基体平齐。因为任何初始粒度的磨料都会留下磨线(随磨料使用量变化),因此在开端抛光前先进行实验。


不锈钢复合管护栏杆通常采用的方法是 1、预热。氧乙炔混合气火焰从割嘴外圈喷出将切割部位的金属表层预热至燃点以上。 2、氧化。切割氧从割嘴中心喷出,已达到燃点的金属急剧氧化(燃烧),并形成氧化物渣。 3、吹渣。液态的氧化物渣被高速切割氧流吹走,将未被氧化的金属暴露在氧气流中。 4、前进,暴露在氧气流中的金属,在上面金属氧化时放出的热量作用下温度升高到燃点,继续被氧流氧化燃烧成渣被吹走,较后金属在整个厚度方向被氧化吹通。随着氧气流按切割方向前进,则新接触的金属将重复预热、氧化、吹渣的过程,较形成切口。


不锈钢复合管护栏焊接方法有几种?内衬不锈钢复合管(304+Q235B)是一种新型复合管,不锈钢复合管具有耐腐蚀、耐高温、高延伸率、高强度等特点。这种管材的使用问题是:基层与复合层的全熔焊问题。为了获得良好的焊接效果,正确的焊接方法是:一。焊前准备在焊接前,对接触层的油漆、污垢和氧化层进行清洗,防止杂质在焊接过程中受热时分解为H2O和CO2。焊接前预热基层和复合层。预热采用电加热方式,以对面中心线为基准,两侧不小于壁厚的3倍,且不小于50mm,防止过热。2。焊接工艺先焊复合层,再焊基层。工艺流程:密封层——打底焊——过渡层——填充层——面层。1) 焊接管道对边时,管道内壁应平齐,内壁数量不应超过管壁厚度的10%,且应≤2mm。2) 焊接时应尽量采用多层焊接,每层焊道接头应尽量错开,焊道不宜过宽过厚。3) 焊管在点焊时必须充氩,以保证焊管的焊接质量。打底焊时,倒焊位置用内丝填充,立焊、平焊用外丝填充。4) 引弧应在坡口内进行,禁止在非焊接部位引弧。连接点应保证电弧穿透和熔合。熄弧时应填满弧坑。5) 焊丝不应接触钨极或直接进入电弧的弧柱区,以防止电弧的稳定性受到损害和夹钨缺陷的发生。焊丝的末端不得离开保护区以防止焊丝氧化。6) 通道间温度控制在150℃以下。施工时采用焊缝两侧水冷。在焊缝两侧距焊缝80mm处的钢管上包上湿毛巾,使焊缝温度尽快降低到150℃以下。三。焊后处理焊接结束后,应仔细清理焊接表面的焊渣、焊接飞溅物等污垢,必要时进行局部修整。不锈钢复合管焊后应进行后热处理,残余应力。焊后处理应按设计要求进行。底座的热处理温度应根据底座的材质要求选择,其他参数按不锈钢衬里管总厚度(7±1.5)mm计算。