
想要探索球磨铸铁圆钢一吨多少钱的奥秘吗?不妨点击这个产品视频,它将带您走进一个精彩绝伦的世界,让您对产品的每一个细节都了如指掌。
以下是:陕西商洛球磨铸铁圆钢一吨多少钱的图文介绍
亿锦天泽钢铁(商洛市分公司)拥有完整、科学的质量管理体系;亿锦天泽钢铁(商洛市分公司)的诚信、实力和【耐磨钢板厂家】产品质量获得业界的认可。我公司拥有一批干练的技术人才和高素质业务人才,公司一贯以品种齐全,款式新颖,价格合理,诚实守信,在同行的竞争中具有很好的优势;为客户提供优质、可靠、、创新的【耐磨钢板厂家】产品和系统。坚持以客户的需求为导向的理念。

陕西商洛亿锦铸铁型材有限公司专业提供陕西商洛球墨铸铁棒现货,陕西商洛铸铁棒生产厂家空心铸铁型材生产,基本有三种方式,种采用垂直下拉的间歇式连铸铁管生产装置,该装置因生产的型材致密性差已被淘汰;第二种采用水平连铸加内结晶器的生产装置生产空心铸铁型材,
对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。 但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。 孕育处理是球墨铸铁型材生产过程中的一个重要环节,它不仅促进石墨化,防止自由渗碳体和白口出现,而且有助于球化,并使石墨变得更细小,更圆整,分布均匀,从而提高球墨铸铁的力学性能。孕育剂一般多采用FeSi其加入量根据对铸件的力学性能要求,一般为0.8%~1.0%。孕育剂的粒度根据铁液量多少,一般砸成5~25mm的小块。孕育剂应保持干净、干燥。
对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。 但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。 孕育处理是球墨铸铁型材生产过程中的一个重要环节,它不仅促进石墨化,防止自由渗碳体和白口出现,而且有助于球化,并使石墨变得更细小,更圆整,分布均匀,从而提高球墨铸铁的力学性能。孕育剂一般多采用FeSi其加入量根据对铸件的力学性能要求,一般为0.8%~1.0%。孕育剂的粒度根据铁液量多少,一般砸成5~25mm的小块。孕育剂应保持干净、干燥。
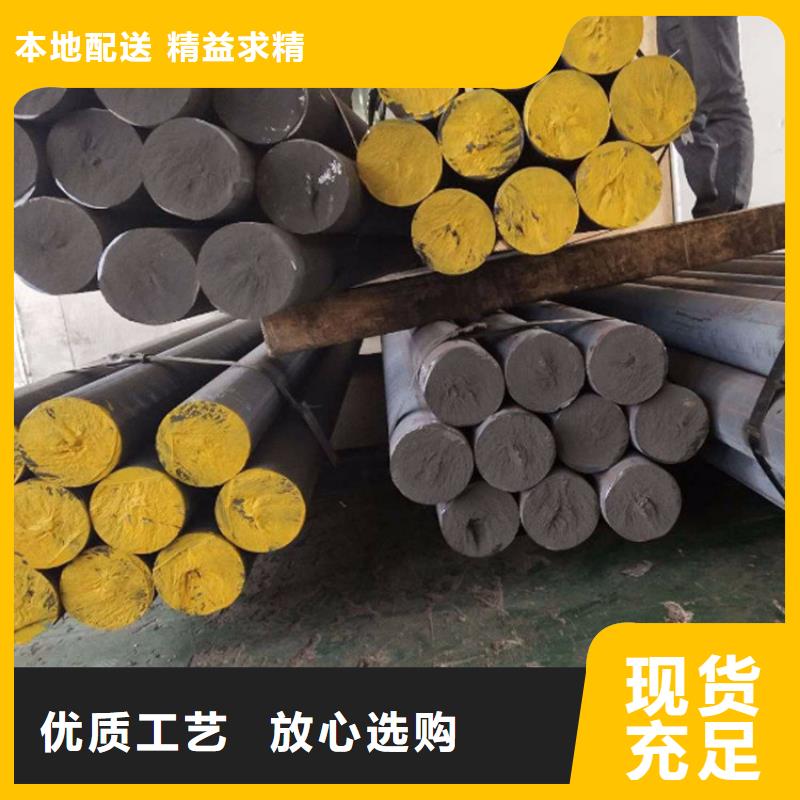


陕西商洛亿锦铸铁型材有限公司专业提供陕西商洛球墨铸铁棒现货,陕西商洛铸铁棒生产厂家对外开展铸铁的加工业务,在初期阶段以初加工为主,大部分切削业务在场内完成,减少用户的加工量,且切削料因材质纯净,利用价值高,使得总体成本下降,增加了行业内的竞争力。经过数月的客户延伸和磨合,已经在除苏州地区以外的合肥、南京、泰州、扬州、宁波、温州、上海、嘉兴等地批量供应粗加工铸铁件,与客户获得双赢局面。铸铁的组织取决于石墨化进行的程度,为了获得所需要的组织,关键在于控制石墨化进行的程度。实践证明,铸铁化学成分、铸铁结晶的冷却速度及铁水的过热和静置等诸多因素都影响石墨化和铸铁的显组织。 对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 其影响与各元素本身的含量以及是否与其它元素发生作用有关 ,如Ti、ZrCe、Mg等都阻碍石墨化,但若其含量极低(Ce<0.01%,Ti<0.08%)时,它们又表现出有促进石墨化的作用。


陕西商洛亿锦铸铁型材有限公司专业提供陕西商洛球墨铸铁棒现货,陕西商洛铸铁棒生产厂家灰铸铁大得多外观清洁光亮很有砂通常立浇的三角试块两侧有缩陷卧浇块顶面或两侧有缩陷试块冷却敲断后球化良好试,呈银白色或银灰色瓷状断口 白口清晰中间有疏松若断口呈银白色并有放射状花纹则表球剂加入量偏高产生的碳化物较多此时试块入时发出“”的脆裂声试片轻击即断且新击的口很浓的电石气味因此好浇注时进行浮硅育若口呈银灰色并有均匀分布的小黑点若断呈色晶。 对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 铸铁材料中的化学成分对其石墨化有影响,我们知道在铸铁中含Si、MnP等元素,其中碳元素和硅元素可以促进铸铁的石墨化,但是硫元素会阻碍铸铁的石墨化,其影响力和其在铸铁中的含量有很大的关系,同时不同元素之间可能会产生一定发的联系,这都会对铸铁的石墨化造成影响,整个过程是极为复杂的。


陕西商洛亿锦铸铁型材有限公司专业提供陕西商洛球墨铸铁棒现货,陕西商洛铸铁棒生产厂家由于球墨铸铁铸铁型材水平连铸过程中糊状凝固的凝固特点,使得铸铁型材必然存在缩松缩孔。如何从工艺上有效地抑制缩松缩孔缺陷问题一直是人们研究的重点。大型球墨铸铁型材往往由于其体积大、结构较复杂,铸型膨胀较难控制等原因,导致其缩松缩孔更难控制,因此对工艺设计提出了更高的要求。铸铁型材在重工业中需求量大,被广泛应用于交通运输、机床、印刷、农业机械等支柱行业。拉坯工艺参数设置是铸铁型材生产中的关键环节,设置不合理会导致拉漏、拉断等生产事故和产生表面裂纹等铸造缺陷。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 (1)根据铸铁型材结构特点并结合数值模拟的的结果,分析导致大面积缩松缩孔缺陷的原因:此类外形尺寸长而大,内部空腔结构复杂热节较多的大型铸铁型材,要实现同时凝固很困难,利用球墨铸铁自补缩来解决缩松不可行,必须加强补缩作用,合理设置冒口和冷铁,确保补缩通道顺畅。 (2)建立铸铁型材的有限元模型,运用ProCAST软件对各个方案进行了水平连铸过程模拟仿真,对缩松缩孔进行了预测,并对仿真结果进行对比分析,结合理论分析和模拟仿真的情况对铸铁型材工艺进行了优化。(3)针对优化后的工艺,确定了一套实验方案,并对优化后的工艺方案进行了实验验证,实验结果一致表明,工艺优化后铸铁型材缩松缩孔缺陷情况得到有效改善,成功解决了此类大型球铁件的水平连铸生产难题。