 ag53.com

产品详细介绍
以下是:云南省玉溪市螺旋送料机供应商的产品参数
导读 【衡泰】为您提供江川通风蝶阀、通海通风蝶阀、红塔斗式机、普洱震动给料机、昆明通风蝶阀、红河震动给料机、保山粉尘加湿搅拌机等多元产品与服务。螺旋送料机供应商,衡泰重工机械制造(玉溪市分公司)专业从事螺旋送料机供应商,联系人:刘女士,电话:【13731735184】,以下是螺旋送料机供应商的详细页面。 云南省,玉溪市 玉溪市是聂耳故乡、云烟之乡、花灯之乡和高原水乡,位于滇中腹地,是连接省外和南亚、东南亚的重要交通枢纽,为云南重要的产铜地区。境内有帽天山古生物文化、古滇文化、高原水乡文化和哀牢山一红河谷民族风情文化,主要旅游景区(点)有4A级旅游景区4个,3A级旅游景区2个,2A级旅游景区11个。2022年,玉溪市完成生产总值2520.6亿元,同比增长4.3%。
螺旋送料机供应商的详细视频已经上传,从产品的外观到内在,从功能到性能,视频将为您呈现一个真实、的产品形象。
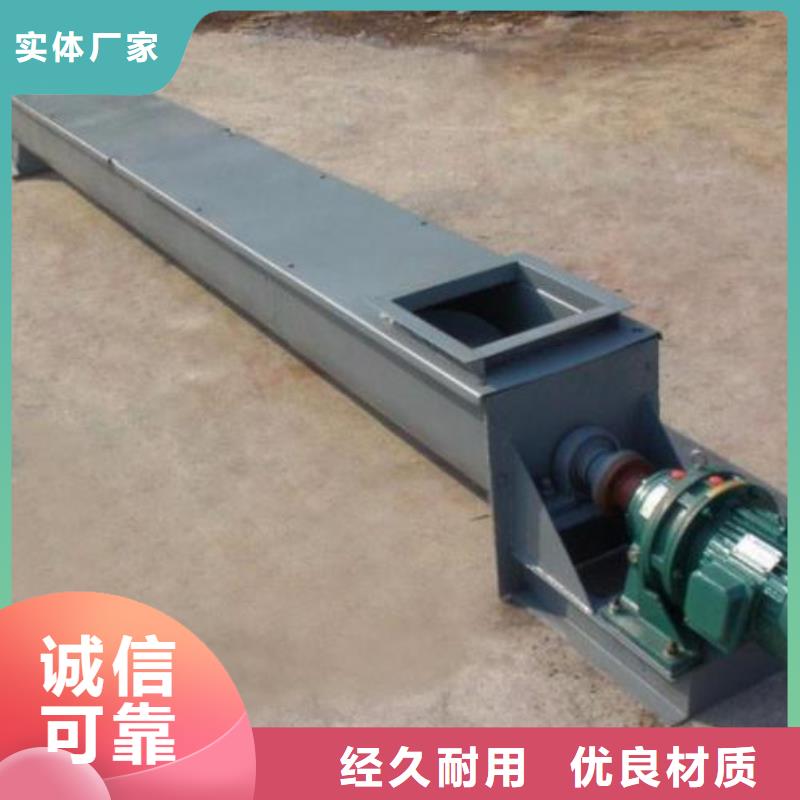
以下是:云南玉溪螺旋送料机供应商的图文介绍


槽式云南玉溪螺旋输送机的填充系数(φ)无固定值,核心按物料形态、流动性、是否易结块划分,常规取值范围0.15~0.45,具体分类及标准如下: 一、按物料形态的标准取值# 1. 粉状物料(流动性好/中)- 典型物料:面粉、水泥粉、粉煤灰、煤粉、滑石粉、奶粉- 填充系数φ:0.25~0.35- 关键逻辑:流动性好但易扬尘,填充度过高易导致管内压力过大、堵塞或物料溢出,中低填充度兼顾效率与稳定性。# 2. 粒状物料(规则/不规则颗粒)- 典型物料:粮食、塑料粒子、化肥颗粒、饲料颗粒、石英砂、小石子- 填充系数φ:0.35~0.45- 关键逻辑:颗粒流动性适中,不易粘连,可承受较高填充度,能输送效率,且不易堵塞。# 3. 小块状物料(单块粒径≤50mm)- 典型物料:煤块、矿石碎块、建筑垃圾颗粒、陶粒、果干- 填充系数φ:0.2~0.3- 关键逻辑:块状物料占用空间大,流动性差,过高填充度易卡滞在叶片与机壳之间,导致设备过载。# 4. 粘性/易结块物料(含潮湿物料)- 典型物料:酒糟、发酵面团碎、受潮面粉、脱水污泥、湿砂- 填充系数φ:0.15~0.25- 关键逻辑:物料易粘连在叶片和机壳上,填充度过高会加剧堵塞,低填充度可减少物料堆积和阻力。 二、特殊工况的取值调整1. 倾斜输送(θ>10°):在水平取值基础上降低10%~20%(如粒状物料φ=0.3~0.4),避免物料下滑导致实际填充度异常。2. 长距离输送(>30m):降低5%~10%(如粉状物料φ=0.23~0.32),减少物料滑动和磨损带来的效率损耗。3. 高转速机型(n>40r/min):降低10%左右,防止物料因离心力脱离叶片,导致实际填充度下降。4. 耐磨/防粘涂层机型:可在对应区间上限取值(如粘性物料φ=0.23~0.25),涂层减少粘连,物料流动性。 三、取值核心原则- 流动性越好,填充系数可越高;粘性、结块性越强,填充系数越低。- 优先按物料类型取中间值,再根据输送方向、距离、转速微调。- 若缺乏物料数据,可先按中间值估算,再通过实际运行调整(如出现堵塞则降低φ,效率不足且无异常可适当提高)。要不要我帮你整理一份常见物料填充系数速查表,明确每种物料的值、调整范围和注意事项,方便你直接对应取值?


我公司拥有一支精干的科技创新队伍,一整套强有力的科学管理体系,“以科技求创新、以质量求生存”,增强质量意识,力求企业的长期发展,多年来,深受广大用户的好评。我公司主营 斗式机,先进的生产设备,品质的原材料,完善的质量保证体系和及时的售后服务是我们对每一个客户的承诺。我公司致力于将生产管理、营销、科研等工作与国际接轨,以良好的信誉,周到的服务,高标准的产品质量与每位客户建立起长期、愉快、真诚的合作关系。


云南玉溪选择螺旋输送机填充系数的核心逻辑是:以 “物料特性 + 工况条件” 为基础,平衡输送效率与设备,按 “定基础值→按工况修正→按需求微调” 三步法选择,具体可落地方案如下:一、步:按物料特性定基础填充系数(核心前提)不同物料的流动性、粘性、形态直接决定填充系数的合理区间,优先按以下标准取基础值:粉状物料(面粉、水泥粉、煤粉):流动性好但易扬尘,基础值 φ=0.25~0.35粒状物料(粮食、塑料粒、化肥颗粒):流动性适中无粘连,基础值 φ=0.35~0.45小块状物料(煤块、陶粒、再生骨料):占用空间大、流动性差,基础值 φ=0.2~0.3粘性 / 易结块物料(酒糟、脱水污泥、受潮面粉):易粘连堵塞,基础值 φ=0.15~0.25二、第二步:按工况条件修正基础值(关键调整)在基础值基础上,根据输送方向、距离、转速等工况微调,避免效率下滑或设备过载:输送方向修正水平输送:维持基础值不变倾斜输送(θ=10°~20°):基础值 ×0.8~0.9(如粒状物料从 0.35~0.45 调整为 0.3~0.4)倾斜输送(θ=20°~45°):基础值 ×0.7~0.8(避免物料下滑导致实际填充度异常)输送距离修正短距离(≤15m):维持基础值或取上限(如粉状取 0.3~0.35)中距离(15~30m):基础值 ×0.9~0.95(减少物料滑动损耗)长距离(>30m):基础值 ×0.85~0.9(叠加磨损和阻力影响)转速修正低转速(≤30r/min,适配易碎 / 粒状物料):基础值可取上限(如粒状取 0.4~0.45)高转速(>40r/min,适配粉状物料):基础值 ×0.9~0.95(防止物料离心滑动)三、第三步:按实际需求(效率 / )微调(终落地)根据生产优先级(效率优先或优先),在修正后区间内锁定具体值:效率优先(如批量生产、高流量需求)无堵塞风险时,取修正后区间的上限(如水平输送粒状物料,修正后 0.35~0.45,取 0.4~0.45)前提:电机功率充足(预留 1.2 倍冗余)、设备耐磨等级达标(高填充度磨损更快)优先(如粘性物料、长距离倾斜输送)取修正后区间的下限(如倾斜 20° 输送粘性物料,修正后 0.12~0.2,取 0.12~0.15)核心:避免物料堵塞、电机过载,降低设备故障风险平衡需求(常规生产)取修正后区间的中间值(如水平输送粉状物料,修正后 0.25~0.35,取 0.3)兼顾效率与,是通用的选择四、实操验证与调整(避免理论与实际偏差)试运验证:按选定填充系数试运行,观察 3 个关键指标输送量:是否达到生产需求电机电流:是否在额定值的 80%~90%(过高说明填充度过高,过低说明过低)设备状态:有无堵塞、异响、物料回流动态调整:电流偏高→减少进料量→降低填充系数输送量不足且无异常→增加进料量→提高填充系数(不超过修正后上限)出现堵塞→立即降低填充系数,检查是否物料特性判断偏差(如粘性比预期高)五、关键避坑原则不超合理上限:无论效率需求多高,填充系数都不能超过 0.45(超填充必导致效率下滑 + 设备风险)不忽视物料变化:物料湿度、粒度变化时,需重新调整(如潮湿物料比干燥物料填充系数降低 20%)不脱离设备参数:小直径螺旋(≤200mm)填充系数宜偏低(避免管内空间不足导致堵塞),大直径螺旋(≥400mm)可适当偏高


云南玉溪螺旋输送机叶片与机壳间隙调整的核心方法的是:针对“轴偏移、机壳变形、叶片问题”三类核心偏差,采用“垫片调整、机壳校正、叶片修复”三类方法,全程同步保证同轴度和间隙均匀性。 一、针对螺旋轴偏移(常见):垫片调整法这是调整同轴度和间隙的核心方法,通过增减轴承座垫片修正轴的位置。- 操作步骤:松开两端轴承座固定螺栓,根据百分表测出的径向跳动方向和塞尺的间隙数据,在轴承座底部或侧面加/减对应厚度的垫片(垫片厚度=间隙偏差值/2,需保证两侧对称)。- 关键要点:垫片需选用厚度均匀的钢垫片(误差≤0.1mm),每次调整后手动转动螺旋轴,用百分表复测同轴度、塞尺查间隙,反复微调至达标。- 适用场景:螺旋轴同轴度偏差、叶片四周间隙不均(无部件变形)。 二、针对机壳变形/倾斜:机壳校正法机壳同心度偏差会直接导致间隙异常,需同步校正机壳位置和形状。- 1. 机壳倾斜调整:用水平仪测出机壳倾斜方向,松开机壳与底座的连接螺栓,在偏移侧的底座处加垫片,调整机壳水平度(≤0.5mm/m),使机壳中心与螺旋轴中心对齐。- 2. 机壳局部变形校正:用千斤顶垫木块(避免损伤机壳),轻轻顶压机壳凸起部位,同时用塞尺实时监测对应位置的间隙,直至机壳内壁平整,间隙恢复均匀。- 适用场景:机壳安装倾斜、运输或使用中出现局部变形。 三、针对叶片变形/磨损:叶片修复法叶片自身偏差会导致间隙假象,需先修复或更换叶片再调整整体间隙。- 1. 轻微变形校正:用扳手缓慢校正叶片边缘,确保叶片与螺旋轴垂直、边缘平整,校正时避免用力过猛导致叶片断裂。- 2. 严重磨损/变形更换:拆除损坏叶片,安装新叶片时保证叶片间距均匀、与轴垂直度达标,更换后重新按“垫片调整法”校准同轴度和间隙。- 适用场景:叶片弯曲、边缘磨损不均导致局部间隙过大或过小。 四、长距离输送机专属:分段调整法针对长度>5m的设备,需分段控制偏差,避免整体偏移。- 操作步骤:每2-3m设一个测量点,用拉线法(两端拉细线对准机壳中点)辅助定位,先调整两端轴承座基准,再逐段测量中段轴体的同轴度和间隙,通过局部加垫片或校正机壳的方式修正偏差。- 关键要点:分段调整时需保持相邻段的偏差一致,避免出现“局部达标、整体偏移”的情况。 五、辅助调整:轴承座移位法当垫片调整无法满足精度时,通过微调轴承座位置进一步修正。- 操作步骤:松开轴承座的横向固定螺栓,用顶丝或撬棍轻轻推动轴承座(力度均匀),同时用百分表监测螺旋轴径向跳动,直至同轴度达标,再按对角线顺序拧紧螺栓。- 关键要点:移位后需再次检查轴承座水平度,避免移位导致新的偏差。要不要我帮你整理一份不同偏差类型的调整方法对照表,明确每种方法的操作工具、步骤、合格标准,方便现场快速匹配使用?

总结 在云南省玉溪市采购螺旋送料机供应商请认准衡泰重工机械制造(玉溪市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:刘女士-【13731735184】)。