


为了给您提供更的WLS螺旋输送机电厂、矿山、建材通用产品信息,我们上传了的产品视频。请花几分钟时间观看,您会发现更多惊喜。
以下是:山东枣庄WLS螺旋输送机电厂、矿山、建材通用的图文介绍
衡泰重工机械制造(枣庄市分公司)选用的 斗式机材质符合标准,企业严把质量关,做到不合格不出厂。经营理念:以市场为导向、以用户为中心、追求卓越。质量方针:专业创造价值,质量铸就品牌。公司宗旨:经济讲效益,管理讲制度,办事讲原则,工作讲效率。期待与您合作共赢。

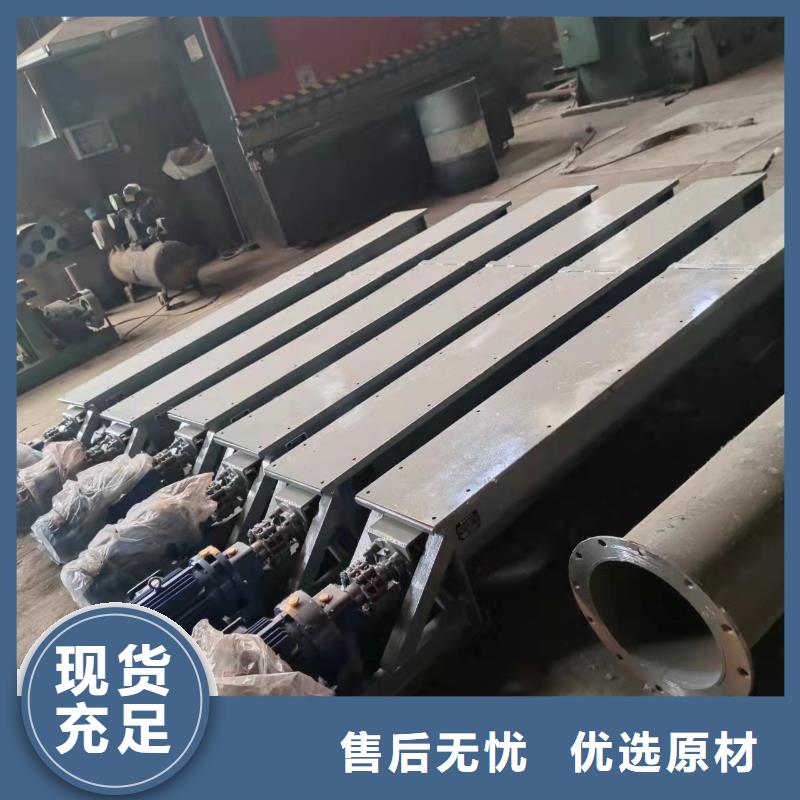
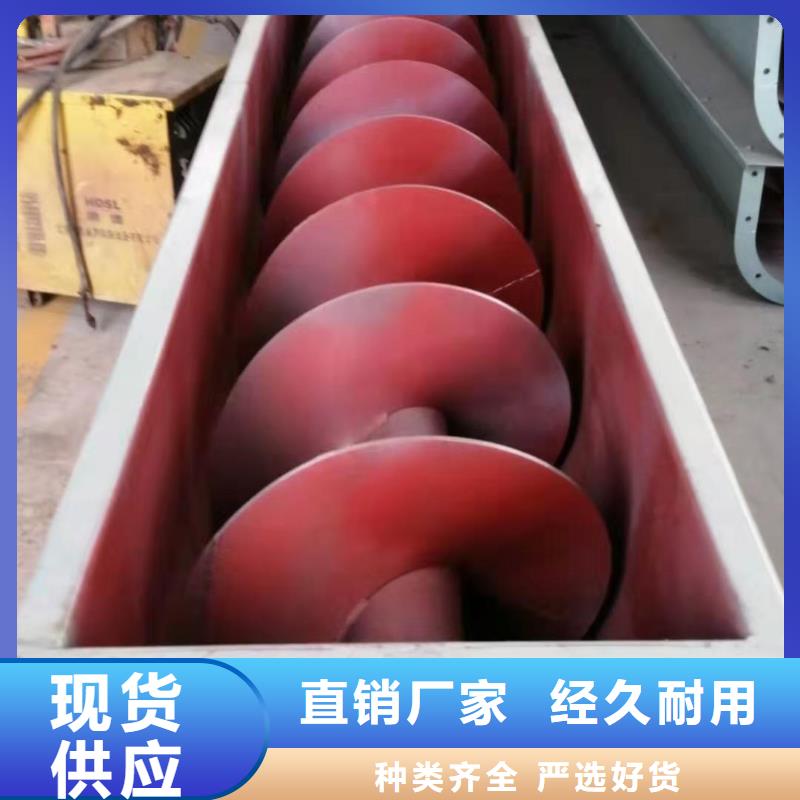
山东枣庄螺旋输送机叶片与机壳间隙调整的核心是:先定位偏差原因,再通过调整轴承座、机壳或螺旋轴,将间隙校准至3-10mm的合理范围,全程需保证同轴度和对称性。### 一、调整前准备- 工具:水平仪、塞尺(0.02-10mm)、扳手、千斤顶、垫片(不同厚度)、百分表。- 前提:停机断电,清理机壳内残留物料,检查叶片是否变形、机壳是否偏移,排除部件损坏问题。- 测量基准:先测螺旋轴两端同轴度(允许偏差≤0.2mm/m),再用塞尺测量叶片与机壳上、下、左、右四点的间隙,记录偏差数据。### 二、核心调整方法(按常见问题分类) 1. 螺旋轴偏移导致的间隙不均(常见)- 调整轴承座:松开头部和尾部轴承座的固定螺栓,在轴承座底部或侧面加/减垫片(垫片厚度按间隙偏差计算),顺时针/逆时针微调轴承座位置。- 校准同轴度:用百分表吸附在螺旋轴上,转动轴体,确保轴的径向跳动≤0.3mm,同时用塞尺复测间隙,直至四周间隙均匀。- 固定锁紧:调整到位后,按对角线顺序拧紧轴承座螺栓,再次复核间隙,避免紧固时移位。 2. 机壳变形或安装倾斜导致的间隙偏差- 校正机壳:若机壳局部凸起或弯曲,用千斤顶轻轻顶压变形处(垫木块防损伤),配合水平仪校准机壳水平度(水平偏差≤0.5mm/m)。- 调整机壳固定点:松开机壳与底座的连接螺栓,在偏移侧加垫片,或调整底座支撑高度,使机壳与螺旋轴保持同心。 3. 叶片磨损/变形导致的间隙异常- 轻微变形:用扳手轻轻校正叶片边缘(避免用力过猛导致断裂),确保叶片与轴垂直、边缘平整。- 严重磨损/变形:直接更换叶片,新叶片安装后需按上述方法重新校准间隙,避免因叶片尺寸偏差导致间隙不合格。### 三、调整关键注意事项- 间隙对称性:两侧间隙差值需≤2mm,底部间隙可略大于顶部(防止物料堆积摩擦),但需在3-10mm范围内。- 分区域调整:长距离螺旋输送机(>5m)需分段测量间隙,每2-3m设一个测量点,避免整体偏移。- 试运转校验:调整后开机空转30分钟,观察有无摩擦异响、振动,停机后再次用塞尺复测,确认间隙无变化。- 适配物料调整:磨琢性物料可预留较大间隙(8-10mm),粉状物料保持较小间隙(3-5mm),避免回流。要不要我帮你整理一份间隙调整操作步骤流程图,搭配工具清单和常见偏差解决方案,方便现场实操?


山东枣庄螺旋输送机的填充系数对输送效率的核心影响是先升后降的非线性关系:在合理区间(0.15~0.45)内,效率随填充系数增大而稳步;超出上限(>0.45)后,效率会急剧下滑,具体影响细节如下: 一、核心影响逻辑填充系数决定叶片与物料的有效接触程度和物料流动状态:1. 低填充时,叶片与物料接触不充分,物料易因离心力滑动或闲置在机壳空间,有效推送占比低,效率偏低。2. 随着填充系数升高,叶片与物料接触面积增大,闲置空间减少,物料流动顺畅,推送效率逐步,直至达到效率峰值。3. 超填充后,物料在管内过度堆积,产生挤压、堵塞,管内压力和滑动阻力暴增,叶片推送力无法有效传递,甚至出现物料回流,效率大幅下降。 二、不同填充系数区间的效率表现 填充系数区间 输送效率特征 关键原因 0.15~0.25(低填充) 效率偏低,增长缓慢 物料量少,叶片接触不足,滑动损耗大,有效推送占比低 0.25~0.35(中填充) 效率稳步,与填充度正相关 叶片与物料充分接触,无挤压卡顿,物料流动顺畅,推送效率化 0.35~0.45(高填充) 效率接近峰值,增长速率放缓 物料量充足但未过度堆积,仍能顺畅流动,接近输送状态 >0.45(超填充) 效率急剧下降,甚至趋近于0 物料堵塞管体,叶片被“料塞”卡滞,推送力失效,伴随物料回流 三、特殊场景的影响差异1. 物料类型适配:粉状物料效率峰值区间为0.3~0.35,超填充后易扬尘、管内压力升高,效率下滑更快;粒状物料峰值区间为0.35~0.45,颗粒流动性好,耐受更高填充度;粘性/块状物料峰值区间仅0.2~0.25,超填充易粘连卡滞。2. 倾斜/长距离输送:倾斜角度越大(如>15°)、输送距离越长(如>30m),填充系数对效率的影响越敏感,超填充时效率衰减更剧烈,需提前降低填充系数规避风险。 四、实操建议1. 按物料类型锁定效率峰值区间,避免偏离(如粉状取0.3~0.35,粒状取0.35~0.45)。2. 需输送量时,优先通过增大螺旋直径、调整螺距或转速实现,而非单纯提高填充系数。3. 运行中若发现输送速度变慢、电机电流升高,说明可能接近超填充,需减少进料量,将填充度拉回合理区间。要不要我帮你整理一份常见物料填充系数效率对应表,明确每种物料的效率峰值区间、填充度和调整方法,方便你控制效率?


山东枣庄 螺旋输送机螺旋叶片全类型分类(专业版) 一、山东枣庄按叶片结构形状分(常用) 1. 实体满面式叶片常规、山东枣庄同城用量,整片连续螺旋面。适用:粉状、山东枣庄小颗粒、山东枣庄同城干燥松散物料(粉煤灰、山东枣庄附近水泥、山东枣庄附近粮食、山东枣庄附近矿粉)特点:输送效率高、山东枣庄本地推送平稳,不易返料;不适合黏性、山东枣庄同城易缠绕物料。 2. 带式(齿式/缺口)叶片叶片外圆连续,内侧有间隙、山东枣庄当地呈带状,也叫齿形螺旋叶片。适用:块状、山东枣庄有粘性、山东枣庄同城易结块物料(小块矿石、山东枣庄同城湿砂、山东枣庄同城黏土)特点:有搅拌、山东枣庄当地松散破拱作用,防堵料。 3. 齿式(桨叶式)叶片叶片为间断桨叶状,间隔排布。适用:需要混合、山东枣庄同城搅拌、山东枣庄当地降温的物料(饲料、山东枣庄同城化工配料、山东枣庄本地混合料)特点:边输送边搅拌,输送效率偏低,侧重混料功能。 4. 月牙式(刀口式)叶片叶片边缘呈月牙刀口形。适用:大块、山东枣庄同城有韧性、山东枣庄当地易缠绕物料(秸秆、山东枣庄本地杂草、山东枣庄生活垃圾)特点:有切割、山东枣庄打散作用,防缠绕。二、山东枣庄同城按成型工艺/结构形式分 1. 整体冷轧单片叶片一体冲压冷轧,无拼接,耐磨、山东枣庄当地同心度高,国标常用。 2. 分段拼接式叶片多片拼接成整螺旋,适合大直径、山东枣庄附近超长距离输送机,方便运输安装。 3. 无轴螺旋叶片整片环形螺旋、山东枣庄附近无中心轴。适用:污泥、山东枣庄同城厨余、山东枣庄本地纤维、山东枣庄缠绕性物料优势:绝不缠轴、山东枣庄同城不易堵料。三、山东枣庄附近按旋向分1. 左旋叶片2. 右旋叶片决定物料输送方向,可单旋、山东枣庄本地也可左右双旋实现中间进料两端卸料。四、山东枣庄当地按螺距形式分1. 标准螺距:螺距≈螺旋直径,通用输送2. 短螺距:螺距<直径,大倾角、山东枣庄同城垂直输送、山东枣庄当地防返料3. 长螺距:螺距>直径,松散、山东枣庄本地低速、山东枣庄附近易自流物料五、山东枣庄同城按材质分普通碳钢:通用工矿锰钢/耐磨合金:磨蚀性大物料(矿渣、山东枣庄同城石英砂)不锈钢304/316:食品、山东枣庄同城化工、山东枣庄当地耐腐蚀工况我可以给你做一张叶片类型+适用物料+优缺点对照表,直接选型能用,要吗?


